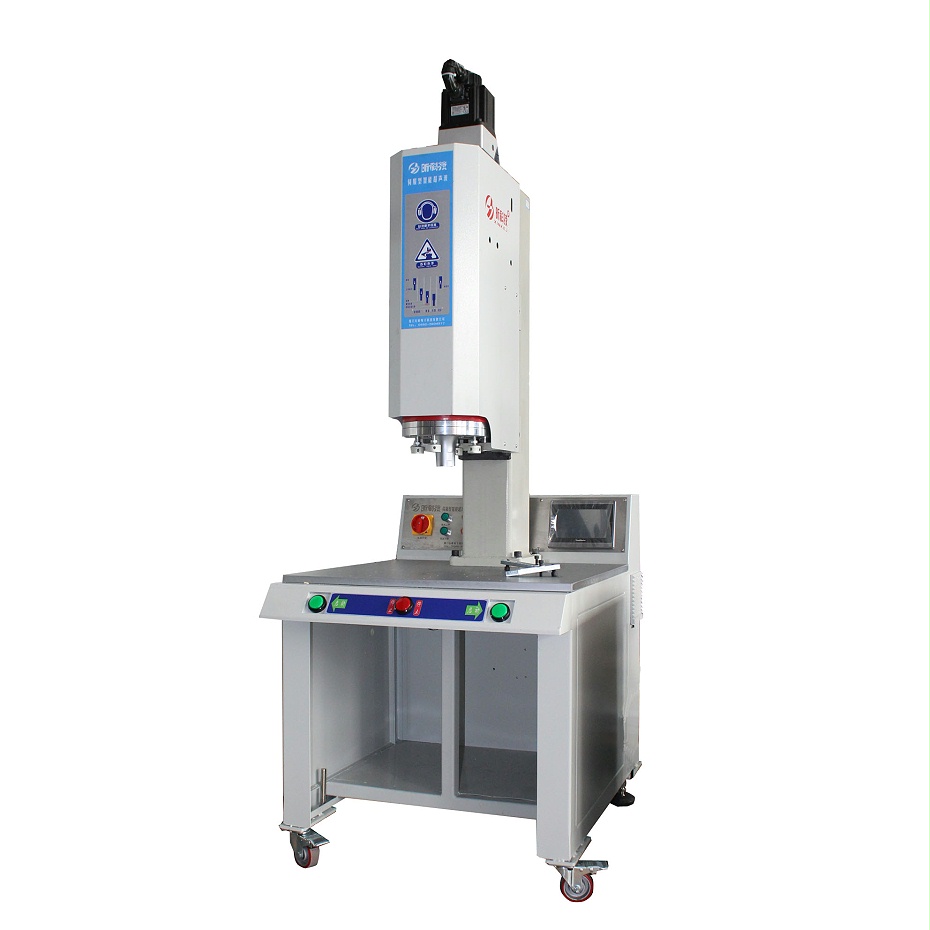
高周波焊接后产品边缘出现毛边,是焊接过程中材料熔合不均、压力控制不当或模具匹配度不足导致的多余材料溢出。要彻底解决这一问题,需从设备参数、模具设计、材料处理及操作规范四个核心环节系统性优化。
精准控制设备核心参数
参数设置不合理是毛边产生的首要因素,需围绕“能量匹配”和“压力平衡”调整关键参数:
调整焊接时间: 时间过长会使材料过度软化溢出,过短则熔接不彻底。需根据材料厚度和焊接面积,通过试焊确定最佳参数,一般遵循 “时间由短到长”的调试原则。
优化压力与脱模时间:焊接压力需均匀且适度,压力过大易挤压熔融材料形成毛边,可通过调压阀将压力稳定在0.3-0.5MPa,并搭配压力传感器实时监测。同时延长冷却时间至1-2秒,确保材料在压力下充分固化后再脱模 。
提升模具精度与优化设计
模具是控制焊接边缘形态的关键,需从“精度加工”和“结构优化”双管齐下:
保证模具加工精度:模具刃口磨损、边缘不平整或与产品尺寸不匹配,会直接导致毛边。需采用CNC精密加工模具,确保刃口垂直度误差≤0.02mm;定期检查模具磨损情况,对磨损部位及时抛光或更换。
优化模具结构设计:在模具边缘增设“溢料槽”,引导多余熔融材料流入槽内,避免溢出到产品表面;模具与产品的配合间隙需控制在0.05-0.1mm之间,间隙过大易漏料,过小则易卡料产生毛边。
规范材料选择与预处理
材料的物理性能和预处理质量直接影响焊接效果:
选用匹配的材料:不同材料的熔融温度、流动性差异较大,需确保两者熔融温度接近,避免单一材料过度熔融产生毛边;选择杂质含量低、厚度均匀的原材料,减少因材料不均导致的局部溢料。
做好材料预处理:焊接前清除材料表面的油污、灰尘等杂质,防止杂质影响熔融材料的流动性;对于易吸潮的材料,需提前在80-100℃下烘干2-4小时,避免焊接时水汽蒸发导致材料起泡、边缘毛糙。
强化操作规范与设备维护
标准化操作和定期维护可减少人为及设备故障导致的毛边问题:
严格执行操作流程:操作人员需将材料精准定位在模具中心,确保贴合无偏移;焊接过程中避免频繁调整参数;焊接完成后,采用专用工具取料,避免拉扯产品边缘造成毛边。
定期维护设备部件:每周检查高周波机的振荡管、电容等核心部件,确保输出能量稳定;每月清洁模具表面的残留熔融物,检查加压装置的密封性和压力稳定性,及时更换老化的密封圈或弹簧,避免压力波动导致毛边。
通过以上“参数调控-模具优化-材料管控-操作规范”的全流程优化,可有效将高周波焊接 产品的毛边不良率控制在0.5%以下,同时提升产品焊接强度和外观一致性。实际应用中需结合具体产品材质和结构,灵活调整方案细节,实现“零毛边”目标。有需要可以联系我们昕科技18250752083,我们将竭诚为您服务。